光通信器件外壳与基板生产 全套封装管壳产品质量保障体系
引言
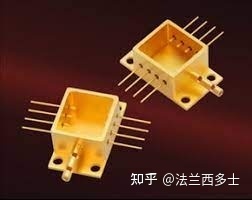
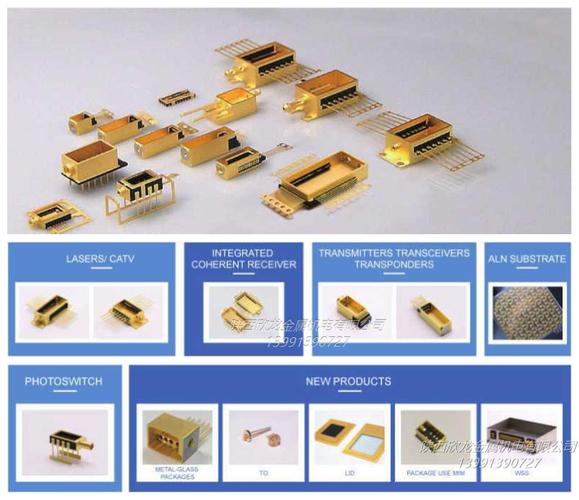
光通信器件的可靠性在很大程度上取决于封装管壳的质量。封装管壳不仅为光电器件提供机械支撑与环境保护,还承担着散热、气密性、电磁屏蔽和光路对准等多重功能。随着400G/800G乃至1.6T高速光模块的规模化部署,光通信器件外壳和基板的生产质量保障已成为产业链中的关键环节。本文从材料、工艺、检测和体系四个维度,系统阐述全套封装管壳产品的质量保障策略。
一、材料源头控制
封装管壳的质量首先取决于原材料的一致性。金属外壳通常采用可伐合金、不锈钢或铝合金,基板则以陶瓷(如氧化铝、氮化铝)和玻璃为主。质量保障始于供应商准入与来料检验:
- 化学成分与力学性能:对每批金属材料进行光谱分析,确保热膨胀系数与芯片匹配;
- 陶瓷基板致密度与平整度:控制孔隙率和表面粗糙度,避免镀层附着不良;
- 镀层材料纯度:金锡焊料、镍/金镀层的纯度与厚度直接影响焊接气密性和长期可靠性。
建立材料批次追溯档案,实现从原材料到成品的全程可追溯,是质量保障的第一道防线。
二、关键生产工艺控制
全套封装管壳涉及冲压、机加工、陶瓷成型、金属化、钎焊、镀覆和光窗封焊等多道工序,每一环节均需设置过程控制点:
- 精密加工:外壳尺寸公差控制在微米级,保证与基板、光纤阵列的装配精度;
- 陶瓷金属化:共烧温度曲线和金属化层厚度需严格监控,确保焊接强度与绝缘性能;
- 钎焊与封焊:采用真空或气氛保护钎焊,控制焊料润湿性与空洞率,气密性目标达到氦检漏率≤1×10⁻⁹ Pa·m³/s;
- 镀覆工艺:镍金镀层厚度均匀性控制在±10%以内,避免因镀层应力导致开裂或腐蚀;
- 光窗与光纤接口:对准精度与焊接变形控制直接决定耦合效率,须在恒温洁净环境下完成。
三、全过程检测与可靠性验证
质量保障离不开多层次检测手段的配合:
- 在线检测:尺寸测量(CMM/影像仪)、镀层测厚(XRF)、外观检查(AOI);
- 气密性检测:粗检(氟油)+细检(氦质谱),逐只100%检验;
- 性能测试:绝缘电阻、耐压、热阻、射频泄漏等电气与热学指标抽检;
- 可靠性试验:依据Telcordia GR-468或MIL-STD-883标准,开展高温存储、温度循环、湿热、机械冲击和振动试验;
- 失效分析:对异常样品进行SEM/EDS、X射线透视和切片分析,反推工艺缺陷并闭环整改。
通过加速寿命试验数据建立可靠性模型,为产品设计和工艺优化提供量化依据。
四、质量管理体系与持续改进
质量保障最终要落到体系层面。生产企业应建立并有效运行ISO 9001质量管理体系,关键工序推行统计过程控制(SPC),对尺寸、镀层厚度、气密性等关键特性设置控制图,及时发现过程漂移。同时导入FMEA进行风险预防,对高风险工序制定专项控制计划,并借助MES系统实现工艺参数与检测数据的自动采集和追溯。
应建立客户质量反馈闭环机制,将现场失效信息转化为设计与工艺改进输入,形成“预防—控制—检测—改进”的PDCA循环。针对光通信行业多品种、小批量的特点,推行柔性化产线和快速换型管理,在保证质量一致性的同时提升交付响应能力。
##
光通信器件封装管壳的质量保障是一项覆盖材料、工艺、检测和体系的系统工程。随着光模块向高速率、低功耗、小型化方向演进,对管壳的气密性、散热能力和尺寸精度提出了更高要求。唯有在全套封装管壳的生产全流程中贯彻“预防为主、过程控制、数据驱动、持续改进”的质量理念,才能为光通信器件的高可靠运行提供坚实保障,支撑产业链高质量发展。
如若转载,请注明出处:http://www.shentoumall.com/product/39.html
更新时间:2026-11-01 18:53:18